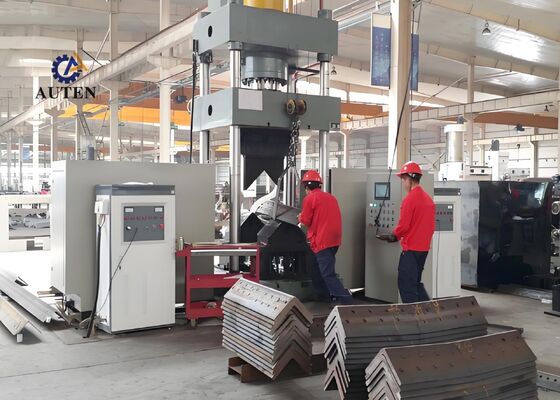
60*2KW हीटिंग पावर सीएनसी एंजेल स्टील झुकने और हीटिंग मशीन 1300 मिमी अधिकतम खोलने की ऊंचाई
उत्पाद का परिचय:
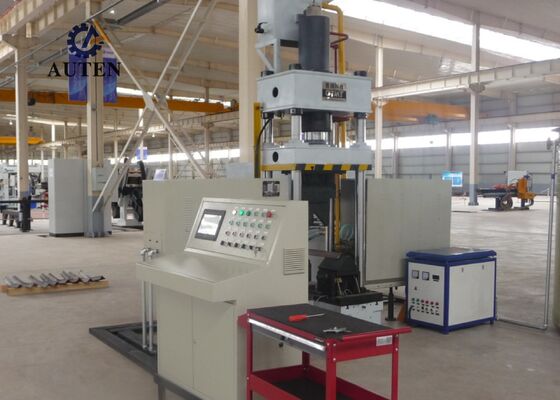
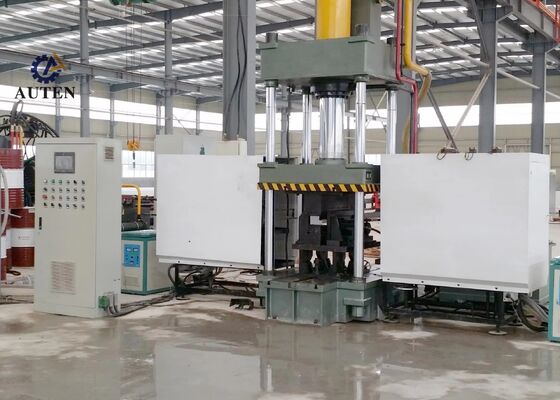
सीएनसी थर्मल बेंडिंग सिस्टम को पेशेवर रूप से इंजीनियर किया गया है और कोण स्टील प्रोफाइल और सपाट धातु शीट के सटीक और विश्वसनीय झुकने को सुनिश्चित करने के लिए व्यापक फैक्टरी परीक्षण के अधीन किया गया है।यह विशेष रूप से संरचनात्मक इस्पात निर्माण सहित उद्योगों की सख्त निर्माण आवश्यकताओं को पूरा करने के लिए विकसित किया गया है, यांत्रिक घटक उत्पादन, और वास्तु धातु प्रसंस्करण। उत्कृष्ट मोल्डिंग परिशुद्धता और लगातार संचालन प्रदर्शन के साथ,प्रणाली यह सुनिश्चित करती है कि प्रसंस्कृत कोण इस्पात और धातु पैनल कठोर आयामी और संरचनात्मक आवश्यकताओं के अनुरूप हों, बाद के विनिर्माण कार्यों के कुशल और निर्बाध निष्पादन का समर्थन करता है।
उत्पाद पैरामीटरः
| मॉडल |
HQ250-700 |
| तेल टैंक का दबाव (kN) |
1600 |
| बाहरी दोतरफा झुकने का आकार (हिल अप) (मिमी) |
L80*7~L250*32 |
| कोणों के लिए बाहर की ओर दोतरफा झुकने की डिग्री (°) |
30° |
| कोण इस्पात आगे एकल झुकने सीमा (मिमी) |
L80*7~L200*20 |
| कोण स्टील आगे एकल झुकने की डिग्री (°) |
20° |
| झुकने वाली प्लेट की मोटाई (मिमी) |
2~16 |
| झुकने वाली प्लेट की चौड़ाई (मिमी) |
700 |
| प्लेटों के लिए झुकने की डिग्री (°) |
90° |
| कोण खोलने और बंद करने की सीमा (मिमी) |
L80*7~L200*16 |
| खुलने और बंद होने का कोण (°) |
16° |
| तेल टैंक स्ट्रोक (मिमी) |
800 |
| अधिकतम खोलने की ऊंचाई(मिमी) |
1300 |
| मोटर शक्ति (किलोवाट) |
15 |
| हीटिंग पावर(किलोवाट) |
60*2 |
| सीएनसी अक्ष |
3 |
| तेल टैंक क्षमता (एल) |
630 |
| कुल आकार (m) |
3.5x4.5x4.1 |

उत्पाद की विशेषताएं:
1यह उपकरण एक उन्नत सीएनसी और पीएलसी आधारित नियंत्रण प्रणाली से लैस है जिसमें एक सहज टचस्क्रीन मानव-मशीन इंटरफ़ेस (एचएमआई) है।यह प्रसंस्करण मापदंडों के सुविधाजनक विन्यास की अनुमति देता है, मशीन की स्थिति की वास्तविक समय की निगरानी, और सुव्यवस्थित उत्पादन प्रबंधन, ऑपरेटरों को एक सुलभ, विश्वसनीय और कुशल परिचालन वातावरण प्रदान करता है।
2यह मशीन उन्नत अल्ट्रासोनिक-आवृत्ति प्रेरण हीटिंग तकनीक का उपयोग करती है ताकि ऊर्जा दक्षता में वृद्धि और पर्यावरण पर कम प्रभाव के साथ तेजी से और समान हीटिंग प्रदान की जा सके।यह ताप पद्धति उत्पादन क्षमता में वृद्धि का समर्थन करती है, कम परिचालन लागत और लागू पर्यावरण संरक्षण आवश्यकताओं का अनुपालन।
3. उपकरण में एक एकीकृत ढालना डिजाइन है जो अतिरिक्त टूलींग प्रतिस्थापन और लगातार मरने के समायोजन की आवश्यकता को समाप्त करता है। यह सुव्यवस्थित विन्यास सेटअप प्रक्रियाओं को कम करता है,तैयारी के समय को कम करता है, और समग्र विनिर्माण दक्षता में सुधार करता है।
4. सटीक सीएनसी नियंत्रण प्रौद्योगिकी को शामिल करके, मशीन निरंतर गुणवत्ता, सटीक आयामी नियंत्रण के साथ सटीक झुकने और बनाने के संचालन करती है,और दोहराए जाने योग्य प्रसंस्करण परिणाम, जबकि समग्र उत्पादन उत्पादकता में वृद्धि होती है।
5यह प्रणाली एक स्वतंत्र हाइड्रोलिक पावर यूनिट को एक समर्पित विद्युत नियंत्रण प्रणाली के साथ एकीकृत करती है, जिससे सुविधाजनक संचालन, बेहतर परिचालन सुरक्षा और विश्वसनीय मशीन प्रदर्शन सुनिश्चित होता है।यह विन्यास मांग वाले औद्योगिक वातावरण में निरंतर उत्पादन के लिए उपयुक्त है.
6. कोल्ड-फॉर्मिंग मोड में मशीन L100 × L100 × 10 मिमी तक कोण स्टील प्रोफाइल को समायोजित करती है और 5° के अधिकतम झुकने के कोण का समर्थन करती है।यह नियंत्रित सामग्री विरूपण और सुसंगत आकार सटीकता को सक्षम बनाता है.
7मानक परिचालन स्थितियों में, कोल्ड-प्रेसिंग चक्र में प्रति वर्कपीस लगभग 10 सेकंड का समय लगता है, जबकि थर्मल बेंडिंग में आम तौर पर प्रति घटक लगभग 120 सेकंड का समय लगता है।वास्तविक चक्र समय सामग्री के गुणों और काम के टुकड़े के आयामों के अनुसार भिन्न होता हैथर्मल झुकाव आमतौर पर तब शुरू होता है जब सामग्री लगभग 800 डिग्री सेल्सियस तक पहुंच जाती है और एक लाल-गर्म उपस्थिति प्रदर्शित करती है।विशिष्ट हीटिंग और बनाने के मापदंडों सामग्री की विशेषताओं और आवश्यक आयामी सटीकता के अनुरूप समायोजित किया जाना चाहिए.
8थर्मल झुकने के लिए ऑपरेटर आवश्यक प्रसंस्करण मापदंडों को दर्ज करता है और नियंत्रण बटन या पैर पेडल स्विच का उपयोग करके स्वचालित चक्र शुरू करता है।फिर मशीन प्रोग्राम किए गए अनुक्रम को निष्पादित करती है, जिसमें हीटिंग जोन में वर्कपीस का इनफ्यूजिंग, इंडक्शन हीटिंग, हीटिंग यूनिट का ऑटोमैटिक निकासी, हाइड्रोलिक क्लैंपिंग और प्रेसिंग, रैम लिफ्टिंग और तैयार वर्कपीस का डिस्चार्ज शामिल है.
9मिश्रित थर्मल-फॉर्मिंग और कोल्ड-प्रेसिंग संचालन के दौरान, आवश्यक मापदंडों को कॉन्फ़िगर करने के बाद उत्पादन चक्र शुरू किया जा सकता है।हाइड्रोलिक राम को पूरी तरह से अपनी मूल स्थिति में लौटने की आवश्यकता नहीं हैइसके बजाय, निचला प्रेसिंग डे स्वचालित रूप से 100 मिमी की रिक्ति बनाने के लिए उठता है, जिससे तैयार वर्कपीस को आसानी से निकालना आसान हो जाता है।यह अनुकूलित अनुक्रम चक्र समय को कम करता है और समग्र उत्पादन दक्षता में और सुधार करता है.
इन परीक्षण नमूनों, कोण स्टील छिद्रण, काटने और अंकन उपकरण का उपयोग कर उत्पादित,मानक विनिर्देशों और प्रसंस्करण मापदंडों को पूरा करते हैं जो आम तौर पर कोण इस्पात टावर निर्माण में उपयोग किए जाते हैंवे ग्राहकों को मशीनिंग की गुणवत्ता, आयामी सटीकता और विनिर्माण कारीगरी का आकलन करने के लिए व्यावहारिक संदर्भ वर्कपीस प्रदान करते हैं।ये मापने योग्य संकेतक कोण इस्पात टॉवर निर्माण की मांग उत्पादन आवश्यकताओं को पूरा करने के लिए उपकरण की क्षमता का प्रदर्शन करने में मदद करते हैं.
अति-उच्च वोल्टेज (यूएचवी) ट्रांसमिशन लाइन निर्माण में, ट्रांसमिशन टावरों को चुनौतीपूर्ण पर्यावरणीय परिस्थितियों और पर्याप्त संरचनात्मक भार का सामना करना पड़ता है।उपकरण कोण इस्पात घटकों है कि टावरों के प्राथमिक भार सहन संरचनाओं का गठन के निर्माण में एक महत्वपूर्ण भूमिका निभाता हैयह टावर निकायों, क्रॉस-आर्म और अन्य महत्वपूर्ण संरचनात्मक वर्गों में उपयोग किए जाने वाले कोण इस्पात सदस्यों पर विश्वसनीय ड्रिलिंग और छिद्रण संचालन करता है,सटीक आयाम और विश्वसनीय संरचनात्मक अखंडता प्राप्त करने में मदद करनाये प्रसंस्करण क्षमताएं ट्रांसमिशन टावरों के स्थायित्व में योगदान देती हैं और यूएचवी पावर ट्रांसमिशन सिस्टम के सुरक्षित, स्थिर और निरंतर संचालन का समर्थन करती हैं।

 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!