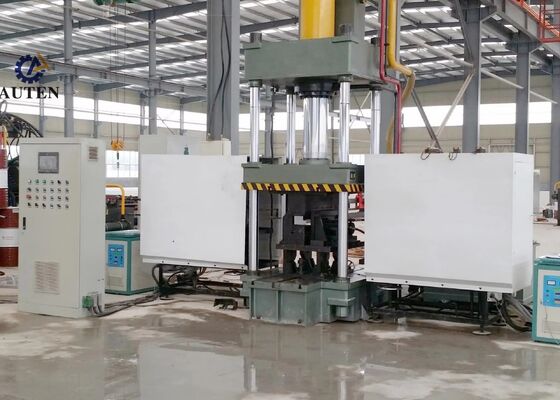
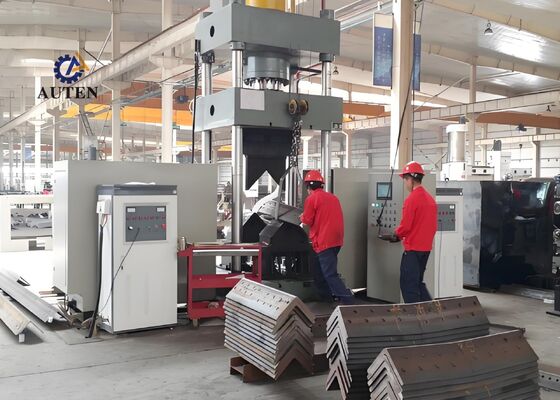
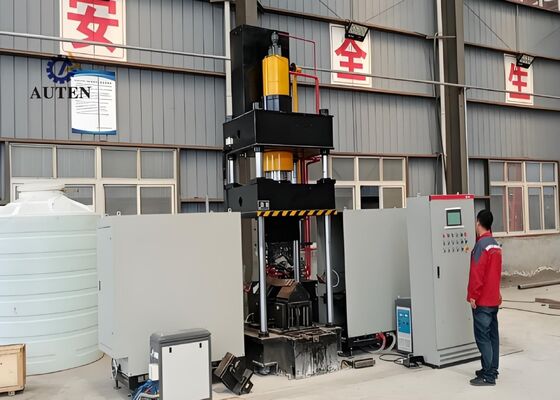
3150kN सीएनसी हीटिंग बेंडिंग मशीन एंगल स्टील और प्लेट के लिए 240kW हीटिंग पावर के साथ
उत्पाद परिचय:
सीएनसी थर्मल बेंडिंग सिस्टम को पेशेवर रूप से इंजीनियर किया गया है और एंगल स्टील प्रोफाइल और फ्लैट मेटल शीट की सटीक और विश्वसनीय बेंडिंग सुनिश्चित करने के लिए व्यापक फैक्ट्री परीक्षणों के अधीन किया गया है। इसे विशेष रूप से स्ट्रक्चरल स्टील फैब्रिकेशन, मैकेनिकल कंपोनेंट प्रोडक्शन और आर्किटेक्चरल मेटल प्रोसेसिंग सहित उद्योगों की कठोर विनिर्माण आवश्यकताओं को पूरा करने के लिए विकसित किया गया है। उत्कृष्ट फॉर्मिंग प्रिसिजन और लगातार ऑपरेटिंग परफॉरमेंस के साथ, सिस्टम यह सुनिश्चित करता है कि प्रोसेस्ड एंगल स्टील और मेटल पैनल मांग वाले आयामी और स्ट्रक्चरल आवश्यकताओं के अनुरूप हों, जो बाद के विनिर्माण कार्यों के कुशल और निर्बाध निष्पादन का समर्थन करते हैं।
उत्पाद पैरामीटर:
| मॉडल |
HQ250-700 |
| ऑयल टैंक प्रेशर (kN) |
1600 |
| बाहरी डबल-साइडेड बेंडिंग साइज़ (हील अप) (mm) |
L80*7~L250*32 |
| एंगल के लिए आउटवर्ड डबल-साइडेड बेंडिंग डिग्री (°) |
30° |
| एंगल स्टील फॉरवर्ड सिंगल बेंडिंग रेंज (mm) |
L80*7~L200*20 |
| एंगल स्टील फॉरवर्ड सिंगल बेंडिंग डिग्री (°) |
20° |
| बेंडिंग प्लेट थिकनेस (mm) |
2~16 |
| बेंडिंग प्लेट विड्थ (mm) |
700 |
| प्लेट्स के लिए बेंडिंग डिग्री (°) |
90° |
| एंगल ओपनिंग और क्लोजिंग रेंज (mm) |
L80*7~L200*16 |
| एंगल ओपनिंग और क्लोजिंग डिग्री (°) |
16° |
| ऑयल टैंक स्ट्रोक (mm) |
800 |
| अधिकतम ओपनिंग ऊंचाई (mm) |
1300 |
| मोटर पावर (kW) |
15 |
| हीटिंग पावर (kW) |
60*2 |
| सीएनसी एक्सिस |
3 |
| ऑयल टैंक कैपेसिटी (L) |
630 |
| समग्र साइज़ (m) |
3.5x4.5x4.1 |

उत्पाद विशेषताएँ:
1. मशीन एक उन्नत सीएनसी और पीएलसी एकीकृत नियंत्रण प्रणाली को अपनाती है, जिसमें एक उपयोगकर्ता-अनुकूल टचस्क्रीन ह्यूमन-मशीन इंटरफ़ेस (एचएमआई) है। ऑपरेटर आसानी से प्रोसेसिंग पैरामीटर सेट कर सकते हैं, मशीन की ऑपरेटिंग स्थितियों की वास्तविक समय में निगरानी कर सकते हैं, और उत्पादन प्रक्रियाओं को कुशलतापूर्वक प्रबंधित कर सकते हैं। यह कॉन्फ़िगरेशन सुविधाजनक संचालन, भरोसेमंद उपकरण प्रदर्शन और सुव्यवस्थित उत्पादन प्रबंधन सुनिश्चित करता है।
2. उपकरण तेजी से, समान हीटिंग प्राप्त करने के लिए उच्च-आवृत्ति अल्ट्रासोनिक इंडक्शन हीटिंग तकनीक का उपयोग करता है, जबकि ऊर्जा दक्षता में सुधार करता है और पर्यावरणीय प्रभाव को कम करता है। यह हीटिंग विधि उत्पादन आउटपुट बढ़ाने, परिचालन खर्चों को कम करने और प्रासंगिक पर्यावरण संरक्षण मानकों को पूरा करने में मदद करती है।
3. मशीन एक एकीकृत फॉर्मिंग सिस्टम को शामिल करती है जो अतिरिक्त टूलिंग परिवर्तनों और बार-बार डाई समायोजन की आवश्यकता को समाप्त करती है। यह सरलीकृत डिज़ाइन मशीन की तैयारी को अधिक सुविधाजनक बनाता है, सेटअप समय को कम करता है, और समग्र उत्पादन दक्षता को बढ़ाता है।
4. सटीक सीएनसी नियंत्रण तकनीक के साथ, मशीन सटीक बेंडिंग और फॉर्मिंग संचालन, सुसंगत उत्पाद गुणवत्ता, भरोसेमंद आयामी सटीकता और दोहराने योग्य प्रसंस्करण परिणाम सुनिश्चित करती है, जो बेहतर विनिर्माण उत्पादकता में योगदान करती है।
5. उपकरण एक समर्पित हाइड्रोलिक पावर यूनिट और एक अलग इलेक्ट्रिकल कंट्रोल सिस्टम के साथ डिज़ाइन किया गया है, जो सुविधाजनक संचालन, बढ़ी हुई सुरक्षा और स्थिर ऑपरेटिंग प्रदर्शन प्रदान करता है। यह कॉन्फ़िगरेशन निरंतर विनिर्माण प्रक्रियाओं और मांग वाले औद्योगिक उत्पादन वातावरण के लिए अच्छी तरह से अनुकूल है।
6. कोल्ड-फॉर्मिंग मोड में, मशीन L100 × L100 × 10 मिमी तक के एंगल स्टील सेक्शन को प्रोसेस कर सकती है, जिसमें अधिकतम 5° का बेंडिंग एंगल होता है। इस रेटेड प्रोसेसिंग रेंज के भीतर, यह नियंत्रित सामग्री विरूपण और सुसंगत फॉर्मिंग प्रिसिजन बनाए रखता है।
7. सामान्य कार्य परिस्थितियों के तहत, कोल्ड-प्रेसिंग चक्र में प्रति वर्कपीस लगभग 10 सेकंड लगते हैं, जबकि थर्मल बेंडिंग चक्र में लगभग 120 सेकंड लगते हैं। वास्तविक प्रसंस्करण समय सामग्री की विशेषताओं और वर्कपीस के आयामों पर निर्भर करता है। थर्मल फॉर्मिंग आम तौर पर तब शुरू होती है जब सामग्री लगभग 800°C तक पहुंच जाती है और स्पष्ट रूप से लाल-गर्म हो जाती है। सामग्री गुणों और आवश्यक आयामी सहनशीलता के अनुसार हीटिंग और फॉर्मिंग सेटिंग्स को समायोजित किया जा सकता है।
8. थर्मल बेंडिंग संचालन के लिए, ऑपरेटर बस आवश्यक प्रसंस्करण डेटा दर्ज करता है और नियंत्रण बटन या फुट पेडल स्विच का उपयोग करके स्वचालित चक्र शुरू करता है। मशीन तब पूरी प्रोग्राम की गई प्रक्रिया को स्वचालित रूप से पूरा करती है, जिसमें वर्कपीस को हीटिंग क्षेत्र में पोजिशन करना, इंडक्शन हीटिंग, हीटिंग यूनिट का स्वचालित वापसी, हाइड्रोलिक क्लैंपिंग और प्रेसिंग, रैम की वापसी गति और तैयार घटक को अनलोड करना शामिल है।
9. संयुक्त थर्मल फॉर्मिंग और कोल्ड-प्रेसिंग मोड में संचालन करते समय, प्रासंगिक प्रसंस्करण मापदंडों को दर्ज करने के बाद उत्पादन शुरू होता है। एक बार फॉर्मिंग पूरी हो जाने के बाद, हाइड्रोलिक रैम को अपनी प्रारंभिक स्थिति में पूरी तरह से वापस आने की आवश्यकता नहीं होती है। इसके बजाय, निचला प्रेसिंग डाई लगभग 100 मिमी क्लीयरेंस प्रदान करने के लिए स्वचालित रूप से ऊपर उठता है, जिससे तैयार वर्कपीस को अधिक आसानी से हटाया जा सकता है। यह अनुकूलित प्रक्रिया ऑपरेटिंग चक्र को छोटा करती है और समग्र उत्पादन दक्षता में सुधार करती है।
ये प्रदर्शन नमूने एंगल स्टील पंचिंग, कटिंग और मार्किंग उपकरण का उपयोग करके निर्मित किए जाते हैं। वे ट्रांसमिशन टॉवर उत्पादन में उपयोग किए जाने वाले एंगल स्टील घटकों के मानक आयामों और विशिष्ट प्रसंस्करण आवश्यकताओं को दर्शाते हैं। नमूने व्यावहारिक संदर्भ भागों के रूप में काम करते हैं, जिससे ग्राहकों को मशीनिंग गुणवत्ता, आयामी सटीकता और विनिर्माण मानकों का मूल्यांकन करने की अनुमति मिलती है। इन तैयार घटकों का निरीक्षण करके, संभावित खरीदार यह आकलन कर सकते हैं कि उपकरण एंगल स्टील ट्रांसमिशन टॉवर फैब्रिकेशन की मांग वाली प्रसंस्करण और उत्पादन आवश्यकताओं को पूरा करता है या नहीं।
अल्ट्रा-हाई-वोल्टेज (यूएचवी) ट्रांसमिशन लाइन परियोजनाओं के लिए, ट्रांसमिशन टावरों को अपनी परिचालन सेवा जीवन भर चुनौतीपूर्ण पर्यावरणीय परिस्थितियों और काफी स्ट्रक्चरल लोड का सामना करना पड़ता है। यह उपकरण इन टावरों के मुख्य लोड-बेयरिंग फ्रेमवर्क का गठन करने वाले एंगल स्टील घटकों के उत्पादन का समर्थन करता है। यह टॉवर संरचनाओं, क्रॉस-आर्म्स और अन्य आवश्यक असेंबली में उपयोग किए जाने वाले एंगल स्टील सदस्यों पर सटीक ड्रिलिंग और पंचिंग संचालन करता है, जिससे आयामी सटीकता और विश्वसनीय कनेक्शन गुणवत्ता बनाए रखने में मदद मिलती है। ये प्रसंस्करण क्षमताएं ट्रांसमिशन टावरों की स्ट्रक्चरल मजबूती और दीर्घकालिक स्थायित्व में योगदान करती हैं, जबकि यूएचवी बिजली ट्रांसमिशन सिस्टम के सुरक्षित, स्थिर और निर्बाध संचालन का समर्थन करती हैं।

 आपका संदेश 20-3,000 अक्षरों के बीच होना चाहिए!